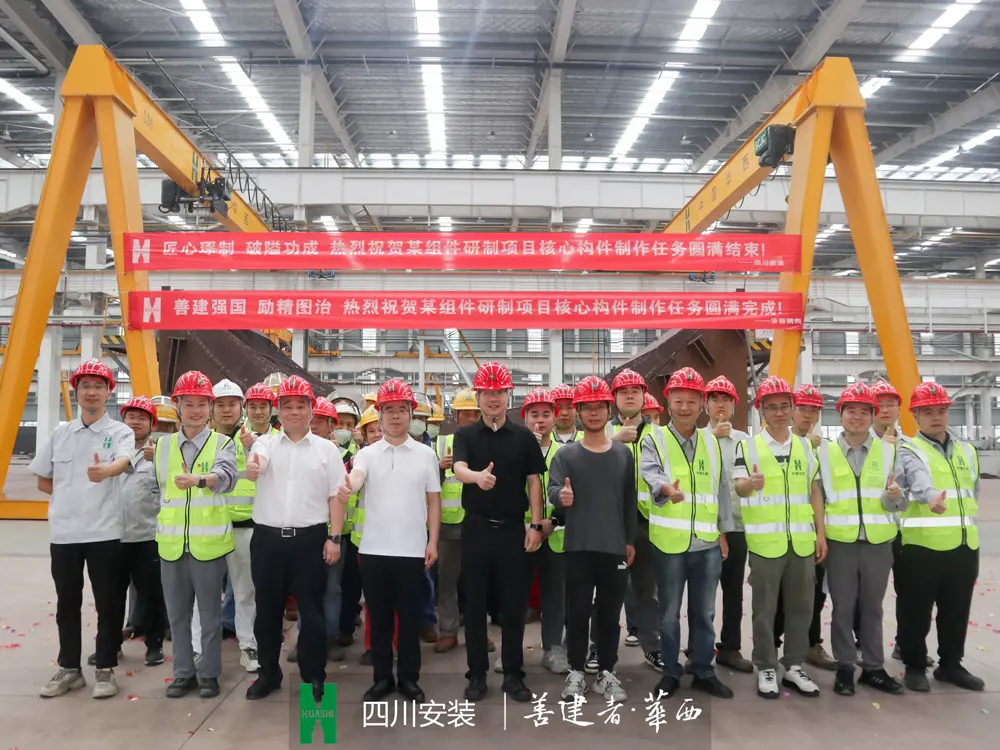
近日,随着第1359段构件顺利制作完成,四川安装组件研制项目核心构件制作任务,在四川德阳智造基地圆满收官。业主单位、参建单位相关负责人及项目管理人员齐聚现场,共同见证这一关键节点。组件研制项目是重大工程的关键部件,组件的核心构件性能直接决定装备整体运行效率和质量。四川安装高度重视,将其列为公司重点工程,合理调配资源,联合四川华西钢构有限公司(下称“华西钢构”),在四川德阳智造基地投入6.5万平方米高标准钢结构智造基地,采用组焊方式在厂内进行预制加工,组件核心构件制造实现100%工厂化预制,较传统建造方式提升工效约150%。从第一块板件下料,到最后一段构件验收,四百多个日夜的坚守,最终凝结为1359段构件出厂“零带病”的成绩。该构件是四川安装承建的组件研制项目的核心。构件制作自启动以来历时约442天。项目团队坚持“首件定标准、件件按标准”,以五个工艺标准、四道生产环节、“四个严”管控要点,托举起四组全周期成果。五个标准立准绳:材质上,主体结构钢材严格执行材料入厂复验程序,确保材料100%合格;下料上,主要板件全部采用数控激光切割,从源头保证装配精度;焊接上,以对称焊为主并按规定进行探伤检测,焊接合格率100%;精度上,构件型面严格执行误差控制标准,采用激光跟踪仪逐件测量;涂装上,采用喷砂除锈Sa2.5级,漆膜厚度逐层检测并留存记录,确保构件外观质量符合技术规范要求。四道工序铸精度:头尾缘是构件的“骨架筋骨”,型面异常复杂,采用模具压制成型,保证型面一致;组对以激光下料刻线为基准控制组装精度;焊接采用对称焊,有效防止构件变形;每段构件赋予唯一编码,件件有“身份证”,实现源头可追溯。“四个严”守底线:严进材料,原材料、焊材进场复验,焊工100%持证上岗,班前严格进行人、机、材点验;严控首件,推行首件认证制,新型构件首件检验合格后方可批量生产,过程严格执行自检、互检、专检“三检制”;严检数据,探伤、型面、尺寸、漆膜厚度等检测数据如实记录、同步归档;严把出厂,构件出厂前对照图纸逐项验收,做到“零带病”出厂。四组数据看成效:看总量,历时约442天,1359段制作任务全部完成,1124段已运抵安装现场;看创新,三维参数化建模、数控下料、激光画线、模具压制、自动焊接小车施焊、振动消应、编号溯源等新工艺、新设备投入应用,实现构件工厂化、标准化、自动化制造;看质量,全周期焊缝无损检测一次合格率超99%,出厂验收合格率100%,型面精度全部达到设计要求;看成效,四百多个日夜攻坚,智造基地高质量、快节奏的流水线作业,为现场安装攻坚和项目后续按期履约打下坚实基础。收官见证活动上,业主单位总质量师李进学现场宣布,项目第1359段构件制作任务顺利完成。他表示,该构件是项目后续整体建设的关键基础,对建设全局具有重要意义;他向全体参建人员的攻坚付出表示感谢,要求项目团队持续保持严谨务实作风,高标准完成后续核验、收尾及交付工作。四川安装、华西钢构有关负责人员表示,项目团队将持续严守质量、安全底线,稳步推进各项收尾配套工作,全力确保成品构件顺利交付,为组件研制项目早日建成及重大工程早日投产做好保障。站在收官的新起点上,全体参建人员将接续奋进、真抓实干,以精益求精的匠心推进后续安装工作,确保项目按期优质履约。